+86-15045039710
+86-15045039710
2026-09-25
Стабильность потока перед термообработкой напрямую влияет на фактическое время пребывания продукта в оборудовании. При неизменном эффективном рабочем объеме оборудования увеличение расхода сырья ускоряет прохождение продукта и сокращает фактическое время обработки, а снижение расхода, наоборот, увеличивает его.
Поэтому даже если заданные температура и время обработки не изменяются, колебания подачи на входе могут привести к изменению фактических условий обработки. Для линии шелушения сои такие изменения могут дополнительно повлиять на состояние соевых бобов при поступлении в оборудование шелушения сои.
Сначала рассмотрим базовую зависимость. Внутри оборудования для термообработки обычно имеется определенный эффективный рабочий объем. При изменении расхода продукта через оборудование изменяется количество продукта, проходящего через него за единицу времени, поэтому изменяется и фактическое время пребывания.
Упрощенно это можно представить следующим образом:Фактическое время пребывания ≈ эффективный рабочий объем ÷ фактический расход продукта.
Например:
Для процесса термического шелушения сои это особенно важно. В опубликованных материалах American Oil Chemists' Society (AOCS) по подготовке семян указано, что термическое шелушение включает этап кондиционирования и последующую термообработку. В материалах также отмечается необходимость согласования времени пребывания в оборудовании для термообработки с расходом продукта. Для этапа кондиционирования при термическом шелушении сои приводится время пребывания около 20–30 минут, при этом требуется контролировать расход продукта.[1]
Поэтому установленное на оборудовании фиксированное время обработки не означает, что вся соя, поступающая в оборудование, фактически проходит совершенно одинаковое время обработки. Рекомендуется регистрировать не только заданное время обработки, но и фактический расход сырья, а затем анализировать эти два показателя вместе.
Если подтверждено, что расход действительно колеблется, не следует сразу изменять параметры термообработки. Сначала необходимо определить источник изменения потока.
Проверку можно начать с четырех участков.
1. Подача сырья
Сначала необходимо проверить бункер, систему подачи и предыдущее транспортирующее оборудование. Если подача сырья на предыдущем этапе происходит неравномерно, количество продукта, поступающего в оборудование для термообработки, также изменяется. Например, при зависании материала на выходе из бункера некоторое время может наблюдаться недостаточная подача. После устранения зависания возможна кратковременная повышенная подача. В такой ситуации фактические условия обработки могут измениться даже при неизменных параметрах оборудования для термообработки.
2. Транспортировка
Необходимо проверить, не возникает ли при транспортировке накопления материала, перебоев подачи или периодической работы транспортирующего оборудования. На непрерывной производственной линии изменения режима транспортировки легко приводят к изменению расхода на входе в участок термообработки.
3. Состояние сырья
Также необходимо учитывать различия между партиями сои по влажности, размеру зерна, степени целостности и другим характеристикам.
В материалах AOCS по шелушению сои отмечается, что исходные соевые бобы не являются полностью однородным сырьем. Влажность, степень зрелости, наличие повреждений и другие характеристики могут влиять на условия последующего шелушения. Одной из задач сушки и кондиционирования является подготовка сои к последующему процессу шелушения.[1]
Поэтому, если одновременно изменяются расход и состояние шелушения, необходимо проверить, не изменилась ли партия сырья.
4. Производительность оборудования до и после участка
Также необходимо проверить, соответствует ли производительность системы подачи фактической производительности оборудования для термообработки. Если постоянная производительность подачи существенно отличается от возможностей последующего оборудования, могут возникнуть накопление материала или недостаточная подача.
После обнаружения отклонения расхода рекомендуется проводить проверку в следующем порядке:
сырье → подача → транспортировка → вход в участок термообработки,
а не начинать сразу с изменения параметров термообработки.
Это один из этапов, который на производстве легко упустить. Если расходомер показывает:1000 кг/ч → 850 кг/ч → 1050 кг/ч.
нельзя сразу считать, что фактическое количество продукта в производственной линии изменилось точно в такой же степени. Необходимо сопоставить данные расходомера с фактическим состоянием оборудования:
Рекомендуется использовать следующую схему проверки:
| Параметр проверки | Что необходимо определить |
| Данные о расходе | Являются ли колебания постоянными или эпизодическими |
| Система подачи | Изменяется ли скорость подачи |
| Емкость для хранения | Возникают ли перебои подачи или накопление материала |
| Транспортирующее оборудование | Осуществляется ли транспортировка непрерывно |
| Вход участка термообработки | Поступает ли продукт равномерно |
| Фактическая производительность | Соответствует ли она данным расходомера |
Если изменяются только показания прибора, а состояние подачи, работа оборудования и фактическая производительность практически не меняются, необходимо дополнительно проверить систему измерения расхода.
Если одновременно изменяются несколько показателей — например, снижается скорость подачи, меняется скорость снижения уровня материала в бункере и уменьшается количество продукта на входе в участок термообработки, — тогда изменение расхода с большей вероятностью является фактическим.
Не следует делать вывод о проблеме на основании показаний в один конкретный момент. Лучше записать данные за полный производственный цикл и проанализировать взаимосвязь между изменением расхода и режимом работы оборудования.
Здесь нельзя просто считать, что «чем дольше время обработки, тем лучше» или «чем короче, тем лучше». Основной вопрос заключается в том, соответствует ли фактическое время пребывания текущим технологическим требованиям.
Эффект термообработки обычно зависит одновременно от температуры, времени обработки и состояния материала. В соответствующих исследованиях также сравнивались результаты термообработки сои при различных сочетаниях температуры и времени кондиционирования. Это показывает, что температуру и время обработки необходимо рассматривать совместно, а не оценивать только один из этих параметров.[2]
Для процесса шелушения сои условия предварительной обработки также могут влиять на последующее шелушение.
В материалах AOCS указано, что сушка и кондиционирование сои могут изменять характер связи между кожурой и семядолями, что влияет на последующее шелушение. В материалах также отмечается связь между влажностью сои и остаточным количеством оболочки после шелушения.[1]
Поэтому:
Термообработка не является конечным этапом всего процесса шелушения сои. В зависимости от технологической схемы конкретного производства последовательность сушки, кондиционирования, дробления, шелушения и разделения может отличаться. Поэтому конфигурацию оборудования необходимо определять с учетом конкретного технологического процесса.
Однако независимо от выбранной схемы, если после термообработки соя поступает в оборудование шелушения сои, необходимо убедиться, что состояние продукта между этими двумя этапами соответствует требованиям процесса.
Поэтому недостаточно проверять только температуру на выходе из оборудования для термообработки.
Также необходимо проверить:
Описание процесса шелушения сои в материалах AOCS также показывает, что сушка, кондиционирование, дробление, шелушение и разделение не являются полностью независимыми этапами. После сушки и кондиционирования соя поступает на последующую обработку, поэтому ее состояние после предварительной подготовки влияет на процесс шелушения.[1]
Поэтому покупателю необходимо оценивать не только отдельные параметры, а непрерывность движения материала на всем участке:выход из термообработки → транспортировка → вход в оборудование шелушения сои.
Это одна из распространенных причин ошибочной диагностики на производстве. Покупатель может заметить: «Параметры оборудования для термообработки не изменялись, почему же после этого изменилось состояние шелушения?» В такой ситуации нельзя сразу делать вывод, что проблема связана непосредственно с оборудованием шелушения сои.
Возможна следующая последовательность:изменение расхода на входе → изменение фактического времени термообработки или кондиционирования → изменение состояния сои после обработки → изменение состояния сои при поступлении в оборудование шелушения сои → изменение процесса шелушения и последующего разделения.
Это означает, что при изменении эффективности шелушения необходимо одновременно проверять предыдущие технологические условия. Если соя обычно поступает в оборудование для термообработки со стабильным расходом, а в определенный период объем подачи резко увеличивается, фактическое время пребывания может сократиться. Если остальные технологические параметры при этом не изменяются, состояние сои при поступлении в оборудование шелушения сои может отличаться от нормального производственного режима.
И наоборот, при снижении расхода нельзя просто считать, что «более длительное время обработки автоматически улучшит результат». Недостаточная подача также может привести к изменению загрузки оборудования или аномальному накоплению материала на отдельных участках.
После обнаружения проблемы важно определить правильную последовательность корректировок.
Шаг 1: Стабилизировать подачу сырья.
Сначала необходимо проверить перебои подачи, накопление материала и неравномерную работу системы подачи. Если подача на входе нестабильна, дальнейшая настройка оборудования на последующих этапах не позволит получить стабильный результат.
Шаг 2: Подтвердить фактический расход на участке термообработки.
Не следует ориентироваться только на теоретическую производительность оборудования. Необходимо регистрировать фактический расход в процессе производства. Если расчетная производительность составляет 1000 кг/ч, но фактический расход длительное время колеблется в диапазоне 800–1000 кг/ч, в первую очередь необходимо обеспечить стабильность подачи, а не просто устанавливать параметры оборудования на 1000 кг/ч.
Шаг 3: Повторно проверить фактическое время пребывания.
После стабилизации расхода необходимо оценить фактическое время пребывания с учетом эффективного рабочего объема оборудования и фактического расхода сырья.
Шаг 4: Проверить вход оборудования шелушения сои.
Необходимо убедиться, что продукт поступает в оборудование шелушения сои непрерывно и что фактическая загрузка соответствует рабочему режиму оборудования.
Шаг 5: Только после этого рассматривать изменение параметров оборудования
Только после стабилизации подачи сырья, расхода и состояния продукта следует определять, требуется ли изменение параметров оборудования.
Основной принцип:
Сначала устранить проблему с расходом, затем оценить условия термообработки и только после этого проверять параметры оборудования шелушения сои.
Предыдущие разделы были посвящены технологическим вопросам. Теперь рассмотрим конкретное оборудование, чтобы понять, как учитывать эти факторы при закупке.
Если покупатель планирует создать систему предварительной подготовки и шелушения сои производительностью около 1000 кг/ч, при выборе оборудования недостаточно спросить: «Какова производительность этого оборудования шелушения сои в час?» Необходимо также выяснить: способна ли предыдущая часть линии стабильно подавать необходимый объем сырья?
Кроме того, необходимо проверить: способно ли оборудование для последующего разделения принять соответствующий объем материала после шелушения?
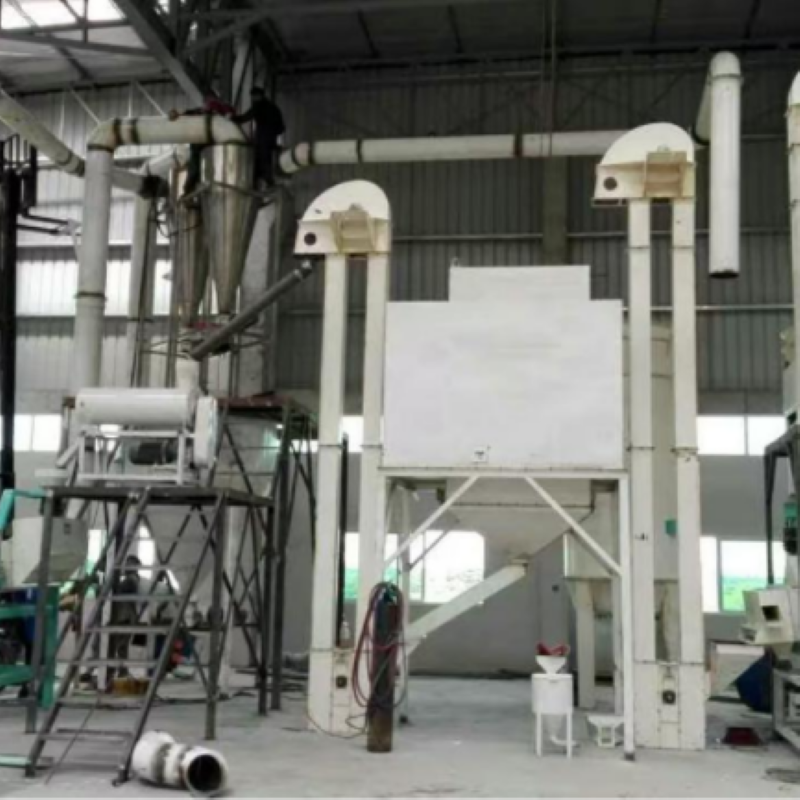
На примере оборудования шелушения сои DRX-LTP1000 от ООО Харбин Современное Молочное Оборудование: согласно информации о продукте, максимальная производительность оборудования составляет 1000 кг/ч. Оборудование использует сухой способ шелушения и включает механическое шелушение, вибрационное просеивание и воздушное разделение.
Здесь показатель 1000 кг/ч в первую очередь означает расчетную производительность оборудования. Однако для реального проекта гораздо важнее определить, соответствует ли эта производительность фактическому режиму работы всей производственной линии.
Например:
стабильная подача на входе 800 кг/ч → стабильная обработка на участке термообработки/сушки 800 кг/ч → после охлаждения материал поступает в DRX-LTP1000 → участки шелушения и разделения работают в соответствии с фактическим объемом материала.
В такой ситуации нет необходимости искусственно увеличивать подачу только для достижения заявленного показателя «1000 кг/ч».
Если передняя часть линии способна стабильно подавать около 1000 кг/ч сои, необходимо дополнительно подтвердить, что оборудование для термообработки, транспортировки и последующего разделения также обладает соответствующей производительностью.
Поэтому производительность DRX-LTP1000 необходимо рассматривать в контексте фактических условий работы всей линии.
Покупателю необходимо подтвердить:
| Параметр | Что необходимо подтвердить |
| Подача сырья | Фактический стабильный объем подачи |
| Термообработка/сушка | Фактическая производительность и состояние продукта |
| Охлаждение и транспортировка | Обеспечивается ли непрерывная транспортировка |
| DRX-LTP1000 | Фактический объем шелушения |
| Последующее разделение | Соответствует ли его производительность объему материала после шелушения |
| Работа всей линии | Обеспечивается ли непрерывная связь между всеми этапами |
Таким образом, при выборе оборудования шелушения сои недостаточно просто сравнивать показатель «кг/ч». Необходимо определить, сможет ли оборудование стабильно работать в реальных производственных условиях. Именно поэтому при интеграции DRX-LTP1000 в производственную линию необходимо учитывать не только его собственную производительность, но и возможности подачи сырья и последующего разделения.
Для уже работающего предприятия при добавлении или замене оборудования шелушения сои еще важнее не ориентироваться только на заявленную производительность новой установки.
Сначала необходимо определить:
Если фактическая стабильная производительность существующей линии составляет только 800 кг/ч, закупка оборудования шелушения сои с максимальной производительностью 1000 кг/ч не означает, что вся производственная линия автоматически достигнет 1000 кг/ч. И наоборот, если существующая линия уже стабильно работает с производительностью около 1000 кг/ч, необходимо дополнительно убедиться, что оборудование для термообработки, транспортировки и последующего разделения сможет поддерживать соответствующую производительность.
При выборе такого оборудования, как DRX-LTP1000, покупателю следует заранее предоставить не только информацию о требуемой производительности, но и данные о сырье, существующем технологическом процессе, оборудовании предыдущих и последующих этапов. После этого можно определить подходящую конфигурацию.
При модернизации существующей линии также необходимо заранее проверить монтажное пространство, расположение входов и выходов для материала, а также необходимость изменения существующей транспортирующей системы.
ООО Харбин Современное Молочное Оборудование основано в 2005 году и специализируется на оборудовании и производственных линиях для производства растительных напитков и продуктов глубокой переработки сои. Ассортимент компании охватывает такие технологические этапы, как предварительная подготовка сои, подача, сушка, шелушение, измельчение, отделение соевой пульпы от жмыха, нагрев, стерилизация, дезодорация, теплообмен и транспортировка продукта. Компания может подбирать соответствующую конфигурацию оборудования с учетом характеристик сырья, производительности и технологического процесса заказчика.
Компания поставляет как отдельные единицы оборудования, так и комплексные производственные линии. Для предприятий, планирующих строительство или модернизацию линии предварительной подготовки и шелушения сои, оборудование может подбираться с учетом фактической производительности и технологических требований. При необходимости можно связаться с ООО Харбин Современное Молочное Оборудование.
Источники.
[1] American Oil Chemists' Society (AOCS), “Seed Preparation”.
Источник используется для подтверждения информации о сушке, кондиционировании, термическом шелушении сои, расходе продукта и времени пребывания. В открытых материалах AOCS рассматриваются процессы обычного и термического шелушения сои, включая контроль расхода продукта и времени пребывания на этапе кондиционирования.
[2] Hsu, J. T. & Satter, L. D., “Procedures for measuring the quality of heat-treated soybeans”, Journal of Dairy Science, 1995.
Исследование посвящено экспериментальной оценке термообработки сои при различных температурах и продолжительности кондиционирования и используется для подтверждения положения о том, что эффективность термообработки необходимо оценивать с учетом как температуры, так и времени обработки.